


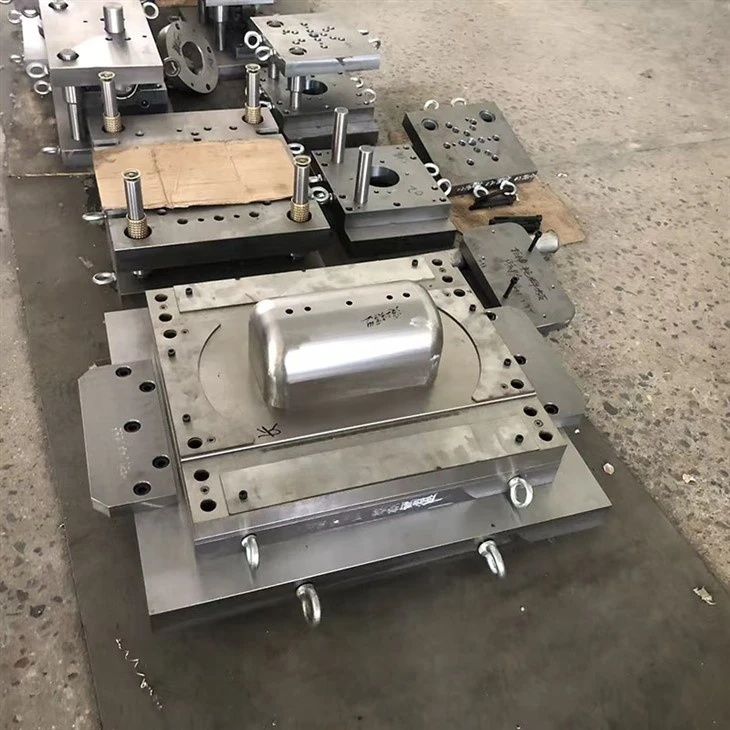
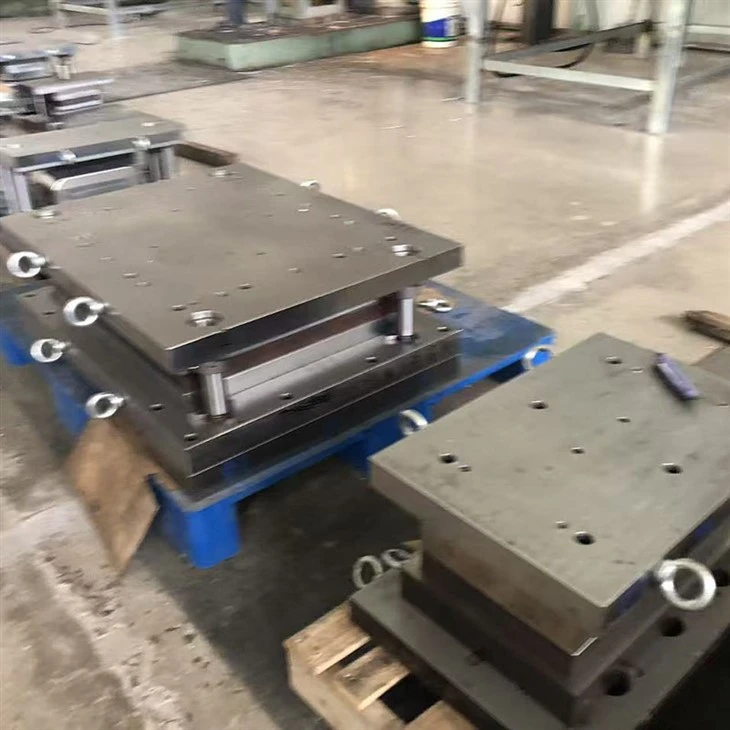
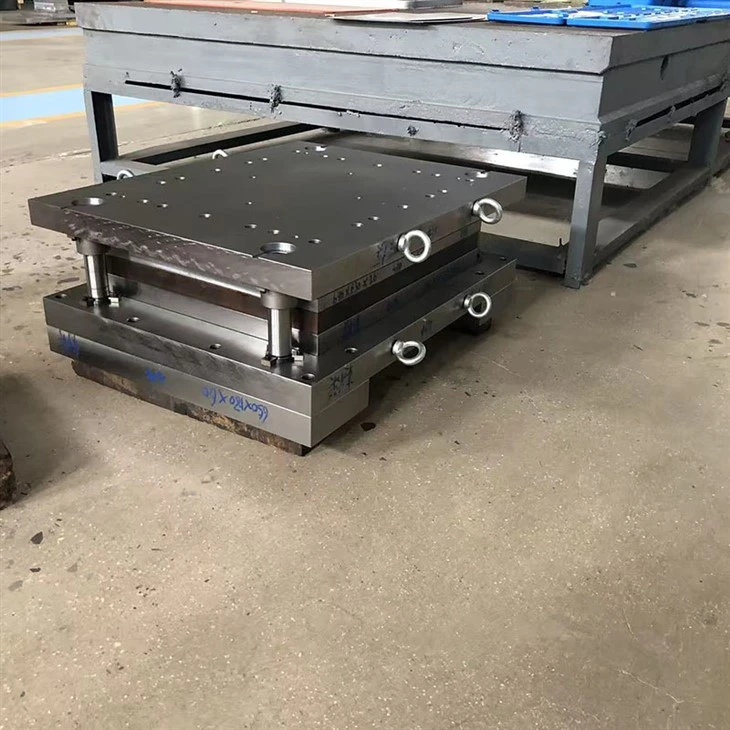
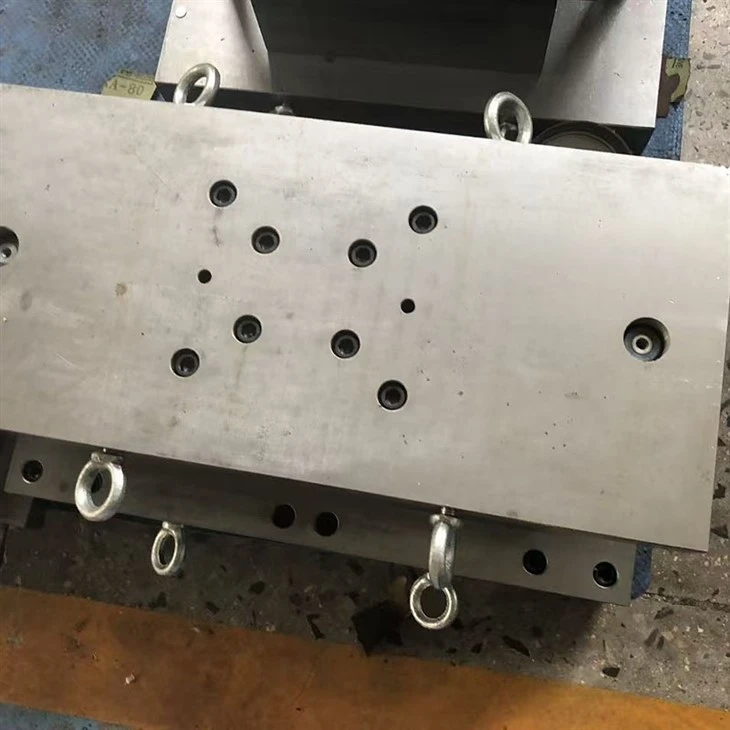
Visão geral rápida do produto
Lutando contra rasgos do material, espessura irregular da parede ou desgaste prematuro da ferramenta durante a conformação de chapas metálicas
processos? Nossas matrizes-de estampagem profunda e ferramentas de alongamento de metal personalizadas são desenvolvidas especificamente para lidar com
a física complexa do fluxo de metal. Projetado-internamente usando formação avançada de FEA (Análise de Elementos Finitos)
simulações, otimizamos a geometria da ferramenta antes mesmo de a fabricação começar. Isso elimina o teste tradicional-e-
fase de erro, garantindo cilindros, carcaças, copos e invólucros irregulares complexos sem falhas desde o primeiro T1
julgamento de imprensa.
Esteja você formando pias de cozinha de aço inoxidável, cárteres de óleo automotivo, cilindros de gás ou microeletrônicos
escudos, nossos moldes de desenho modulares integram sistemas de controle de material contínuos. Ao incorporar ferramentas-de primeira linha
aços e tratamentos de superfície especializados, fornecemos ferramentas de alto-volume capazes de realizar milhões de ciclos-sem problemas
sob tonelagens extremas de prensagem.
Capacidades Técnicas e Matriz de Materiais
Para garantir alta durabilidade e resistência ao desgaste, nossa equipe de engenharia seleciona aços para ferramentas de qualidade premium e
pastilhas de metal duro adaptadas exatamente às especificações de sua matéria-prima.
Especificações e capacidades de produção de parâmetros de engenharia
Classificações de ferramentas Moldes de desenho de estágio único-, matrizes de desenho progressivo, reverso
Ferramentas de desenho, moldes de caixa/invólucro
Materiais de matriz de tração central Cr12MoV, SKD11, D2, DC53, inserções de carboneto de tungstênio (TC) para ultra-
grandes volumes
Aço Estrutural Base da Matriz #45 Aço Carbono Médio, Ferro Fundido (GG25 / GG30) para grande-escala
painéis automotivos
Materiais em branco aplicáveis
Aço inoxidável (SUS304, 316, 430), SPCC, qualidade de estampagem profunda
Alumínio (Al5052), Latão, Cobre
Capacidade de espessura do material Opções de estoque de folhas de 0,3 mm a 6,0 mm disponíveis
Profundidade máxima de desenho de até 450 mm (alcançada por meio de taxas de redução otimizadas em vários-estágios)
Portfólio de precisão dimensional e controle de processos
A seguinte matriz não{0}simétrica mostra nossas tolerâncias físicas de fabricação e acabamento
tecnologias usadas para garantir a confiabilidade-da ferramenta a longo prazo.
Combinação de prensas hidráulicas e mecânicas: projetada para prensas de 63 toneladas a 1.200 toneladas
sistemas.
Tolerâncias Críticas de Raio: Controles rígidos de punção de desenho e raio de matriz até $\\pm0.02 ext{ mm}$
para eliminar estreitamento localizado.
Mitigação de fricção de superfície: polimento-de acabamento espelhado ($Ra < 0,2\\ \\mu ext{m}$) combinado com TD opcional
(Difusão Térmica), PVD ou cromagem dura.
Sistemas de força de suporte vazio: Cilindros-de molas a gás nitrogênio para serviços pesados (coletores de nitrogênio) ou
configurações de pinos de amortecimento integradas para controle de pressão constante e uniforme.
Validação de projeto: loop de simulação completo do AutoForm/FASTBLANK utilizado junto com UG-NX e
Modelagem SolidWorks.
Recursos avançados de engenharia que superam defeitos comuns de desenho
1. Mitigação de fricção e enrugamento de precisão
Enrugamento no flange e rasgo nas paredes laterais são os dois principais inimigos da estampagem profunda. Nossos moldes
integre sistemas de suporte de blanks altamente ajustados utilizando molas controláveis a gás nitrogênio. Ao manter um
força de retenção calculada e uniforme durante todo o curso da prensa, a chapa metálica pode fluir
plasticamente na cavidade da matriz sem deformar ou atingir seu limite de tração.
•
•
•
•
•
2. Proteção contra escoriações severas por meio de endurecimento superficial avançado
A trefilação de aço inoxidável ou alumínio pesado freqüentemente leva ao acúmulo-de material nos raios da matriz, causando
marcas severas nas peças acabadas. Para evitar isso, oferecemos pastilhas premium de carboneto de tungstênio para alto-desgaste
desenhe anéis ou aplique tratamentos de revestimento de Difusão Térmica (TD). Isto aumenta a dureza superficial do
componentes de trabalho a mais de 3.000 HV, reduzindo drasticamente os coeficientes de atrito e eliminando a necessidade de
lubrificantes químicos agressivos.
3. Otimização da proporção de sorteio em vários-estágios
Ao estampar perfis profundos, empurrar um material além de sua taxa de estiramento limite natural (LDR) causa instantânea
falha. Nosso departamento de engenharia projeta sequências de desenho progressivo balanceadas, incorporando
redesenhar e passar-etapas de dimensionamento de parede. Isso divide a tensão do material em diversas micro-estações, preservando
integridade do material e garantindo espessura de parede uniforme desde a borda superior até a base inferior.
Perguntas frequentes (estruturadas para Google Rich Snippets)
Q1: Como você garante que a chapa metálica não rasgará ou enrugará durante o processo de trefilação?
R: Antes de cortar qualquer aço para ferramentas, executamos os projetos de suas peças por meio do software de simulação AutoForm. Isso permite
mapeamos os limites de desbaste, verificamos o diagrama de limite de formação (FLD) e projetamos os cordões de extração exatos e
forças de suporte de blanks necessárias para controlar o fluxo de material sem problemas.
Q2: Por que você recomenda pastilhas de carboneto de tungstênio para matrizes de estampagem profunda?
R: Embora os aços-ferramenta padrão funcionem bem para metais mais macios ou de baixos volumes, a trefilação do aço inoxidável gera
imenso calor e fricção. As pastilhas de carboneto de tungstênio proporcionam resistência incomparável a escoriações e desgaste,
garantindo que suas peças permaneçam completamente livres de arranhões e prolongando a vida útil da ferramenta em até dez vezes mais do que
matrizes de aço convencionais.
P3: Vocês entregam o molde de desenho com uma configuração pronta-para{2}}executar e provas de amostras físicas?
R: Sim. Cada molde passa por rigorosos testes de ferramentas em nossas linhas de prensas hidráulicas. Não aprovamos envio
até que possamos executar consistentemente tiras de amostra com velocidade total de produção. Fornecemos inspeção 3D detalhada
relatórios dos componentes estampados, vídeos de teste T1 detalhados e incluem parâmetros de branco otimizados com o
entrega final.
Tag: fabricante personalizado de matrizes de estampagem profunda e moldes de alongamento|de alta precisão, fabricante de moldes de estiramento e matrizes de estiramento personalizados na China|fabricantes de alta precisão, fornecedores, fábrica


